传统工厂突围:一次智能化改造,效率提升看得见
发表时间: 2026-04-08 09:42:27
作者: 广东国冶机电安装股份有限公司
浏览:
面对原材料价格波动、人力成本持续走高、定制化订单占比逐年提升的行业现状,不少传统制造工厂正陷入“增产不增收”的增长瓶颈。想要打破同质化竞争的困局,智能化改造已然成为传统工厂实现转型升级的核心路径。通过系统性的智能升级,工厂能够破解传统生产模式的诸多痛点,实现生产效率、产品质量与综合效益的全方位提升,让突围之路变得清晰可见。
面对原材料价格波动、人力成本持续走高、定制化订单占比逐年提升的行业现状,不少传统制造工厂正陷入“增产不增收”的增长瓶颈。想要打破同质化竞争的困局,智能化改造已然成为传统工厂实现转型升级的核心路径。通过系统性的智能升级,工厂能够破解传统生产模式的诸多痛点,实现生产效率、产品质量与综合效益的全方位提升,让突围之路变得清晰可见。
一、 传统工厂的核心痛点,催生智能化改造刚需
传统工厂大多沿袭了多年的人工主导生产模式,存在诸多难以规避的痛点:其一,生产排产依赖人工经验,设备稼动率不稳定,时常出现工序衔接不畅、停工待料的问题,订单交付准时率普遍不足80%;其二,一线工人流动性大,培训成本高,产品不良率波动明显,尤其是在装配、质检等依赖人工的环节,差错率居高不下;其三,面对小批量多品种的定制订单,传统生产线调整难度大,无法快速适配新的生产需求,逐渐丢失了灵活接单的优势。这些痛点叠加之下,智能化改造的必要性愈发凸显,通过引入智能传感、工业互联网、自动化装备等技术,能够打通生产全流程的数据链路,实现可视化、精细化管理,从根源上解决传统模式的低效问题。

二、 智能化改造的落地路径:从局部优化到全局升级
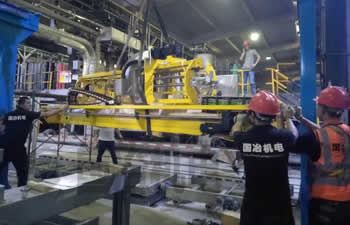
很多工厂担心智能化改造投入高、周期长,其实可以从局部痛点切入,逐步推进升级。首先可以对核心生产工序进行单点升级,比如为老旧机床加装数控系统、自动上下料机械手,将人工操作的工序转化为自动化作业,减少人工干预的误差;其次搭建车间级的工业互联网平台,通过传感器采集设备运行参数、生产进度数据,让管理人员通过终端实时掌握车间动态,及时调整生产计划;随后引入适配自身规模的生产管理系统,比如MES制造执行系统、WMS仓储管理系统,将物料、设备、人员的信息联动起来,实现排产优化、库存精准管控。比如国内一家中型汽配加工厂,通过在冲压车间部署智能机械手和生产数据看板,仅用3个月就完成了局部智能化改造,单条生产线的作业效率提升了32%,不良品率下降了14%,快速看到了改造的实际效益。
三、 智能化改造的避坑指南:避免盲目跟风,聚焦真实需求
不少工厂在推进智能化改造时容易走入误区,比如直接照搬头部企业的改造方案,忽略自身的生产特点,导致投入产出比过低;或者盲目采购大量高端自动化设备,却没有配套的管理流程和操作人员,最终出现设备闲置的尴尬局面。真正有效的智能化改造,首先要先完成生产流程的全面诊断,邀请专业团队梳理车间的核心痛点,明确改造的优先级;其次要选择适配自身规模的解决方案,中小工厂不必追求全自动化生产线,可以先从仓储、质检等非核心工序入手,比如引入智能仓储货架和扫码分拣系统,降低物料搬运的人力成本;同时要重视一线员工的技能培训,帮助工人快速掌握智能设备的操作方法,避免出现“设备好用但没人会用”的问题。
四、 智能化改造的真实效益:看得见的效率与竞争力提升
已经完成智能化改造的工厂,大多收获了实打实的经营改善。从效率层面来看,通过生产数据的实时采集和分析,能够快速调整生产计划,减少设备等待时间,生产线稼动率平均提升18%-26%;从质量层面来看,智能视觉质检设备能够替代人工完成外观、尺寸检测,检测准确率提升至99.5%以上,不良品流出率大幅降低;从成本层面来看,智能化改造能够减少25%-35%的一线作业人员,同时降低物料浪费和能源消耗,综合运营成本下降12%-19%。更重要的是,智能化改造后的工厂能够快速响应客户的个性化定制需求,订单交付周期缩短20%-25%,客户满意度显著提升,市场竞争力明显增强。
传统工厂的智能化改造并非一蹴而就的突击工程,而是一场循序渐进的系统性变革。企业不必追求一步到位的全流程升级,而是要结合自身的发展阶段和业务需求,找准突破口,稳步推进智能化改造。只要能够立足实际、精准施策,智能化改造就能为传统工厂打开突围之门,让生产效率看得见、经营效益提得上,在激烈的市场竞争中站稳脚跟,实现可持续的高质量发展。

点击右上角
分享给朋友吧







 长按图片保存/分享
0